
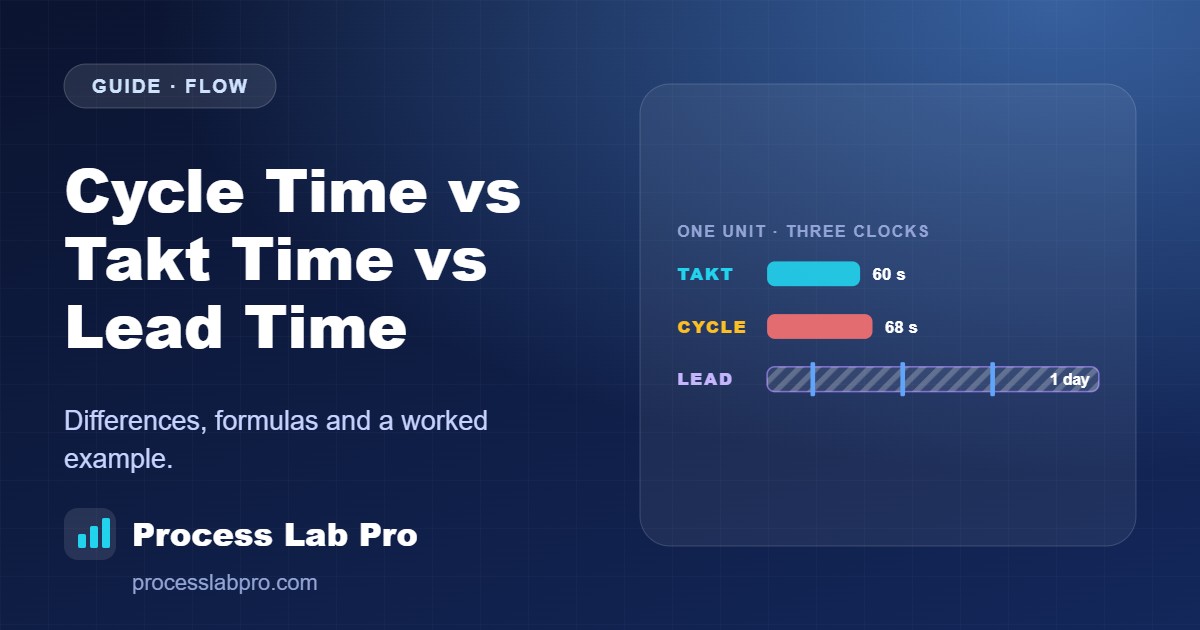
El tiempo de ciclo, el takt time y el lead time son tres de los números más usados, y más confundidos, de la manufactura lean. Los tres se miden en segundos, minutos o días, los tres aparecen en el mismo mapa de flujo de valor y la gente los intercambia en las reuniones todos los días. El resultado es una línea que se «mejora» reduciendo un número que nunca fue el problema.
Esta guía explica cada métrica con su fórmula, muestra cómo se relacionan las tres y recorre un ejemplo numérico de una línea de montaje de ventanas. Si solo necesitas el ritmo de tu cliente, usa la calculadora de takt time; este artículo es el mapa que hay detrás.
Puntos clave
- El takt time es la frecuencia con la que el cliente necesita una unidad. El tiempo de ciclo es la frecuencia con la que tu proceso entrega una. El lead time es el tiempo que una unidad pasa en el sistema, sobre todo esperando.
- Takt time = tiempo de producción disponible ÷ demanda del cliente. Se mueve con la demanda y el tiempo de trabajo, nunca con la velocidad de la máquina.
- La producción está limitada por la estación más lenta: capacidad = tiempo disponible ÷ tiempo de ciclo del cuello de botella.
- Lead time = WIP ÷ throughput (Ley de Little). Reducir el WIP acorta el lead time sin tocar un solo tiempo de ciclo.
- Arregla primero el takt frente al tiempo de ciclo (¿podemos entregar?) y después el lead time (¿con qué rapidez y a qué coste?).
La respuesta corta
| Métrica | Pregunta a la que responde | Fórmula | La fija |
|---|---|---|---|
| Takt time | ¿Con qué frecuencia debe salir de la línea una unidad terminada para igualar la demanda? | Tiempo disponible ÷ demanda | El cliente |
| Tiempo de ciclo | ¿Con qué frecuencia termina realmente una unidad un proceso? | Tiempo entre dos unidades terminadas consecutivas | Diseño del proceso, máquinas, métodos |
| Lead time | ¿Cuánto tarda una unidad desde el inicio hasta la entrega, incluidas las esperas? | WIP ÷ throughput | Todo el flujo de valor |
| Tiempo de procesamiento | ¿Cuánto tiempo se trabaja realmente sobre la unidad? | Suma de los pasos que añaden valor | Contenido de trabajo |
Takt time: el ritmo del cliente
Takt (alemán para «compás») es el ritmo al que debes completar unidades para satisfacer la demanda del cliente. Se calcula, no se mide.
Takt time = tiempo de producción disponible ÷ demanda del cliente
El tiempo disponible es el tiempo neto de trabajo por turno tras las pausas planificadas, las reuniones y la limpieza. Las paradas no planificadas y los cambios de formato no se restan: son pérdidas que la línea debe absorber. La demanda es el número de unidades que el cliente necesita en el mismo periodo. Una línea que trabaja 27 000 segundos al día para un cliente que necesita 450 unidades tiene un takt time de 60 segundos: una unidad terminada cada minuto.
El takt time cambia cuando cambian la demanda o el tiempo de trabajo planificado, por ejemplo al añadir un turno o al llegar un pedido grande. Nunca cambia porque una máquina se haya vuelto más rápida. Para un recorrido completo con turnos, pausas y una comprobación de varias estaciones, consulta la calculadora de takt time.
Tiempo de ciclo: el ritmo de tu proceso
El tiempo de ciclo es la frecuencia con la que un paso del proceso produce una unidad terminada. Una estación que completa una unidad cada 68 segundos tiene un tiempo de ciclo de 68 segundos, sin importar cuántas personas o máquinas trabajen detrás.
Tiempo de ciclo = tiempo entre dos unidades terminadas consecutivas
Ojo con los dos significados. En la manufactura lean, el tiempo de ciclo es el intervalo entre unidades terminadas en un proceso. En los tableros Kanban y en los equipos de software, «cycle time» suele significar el tiempo desde que se empieza un elemento hasta que se termina, lo que un practicante de Lean llamaría el lead time de ese paso. Acordad una única definición antes de comparar números entre equipos.
Mide el tiempo de ciclo durante al menos 20–30 ciclos consecutivos en operación normal, incluidas las paradas cortas y la variación entre operarios. Un tiempo de cronómetro del mejor operario en el mejor día es el mejor caso, no el tiempo de ciclo del proceso.
El tiempo de procesamiento (tiempo de contacto) es el tiempo que realmente se trabaja sobre una unidad. Con máquinas u operarios en paralelo, el tiempo de ciclo de un paso puede ser menor que el tiempo de procesamiento de una unidad: dos soldadores que necesitan 120 segundos por marco cada uno dan un intervalo de salida de 60 segundos.
Lead time: lo que vive la unidad
El lead time (también tiempo de paso o lead time de producción) es el tiempo que tarda una unidad desde que entra en el proceso hasta que sale como producto terminado. Los clientes sienten el lead time del pedido – que incluye también la cola antes de que empiece la producción; los equipos de planta suelen referirse al lead time de producción.
Lead time = WIP ÷ throughput (Ley de Little)
La Ley de Little se cumple en cualquier sistema estable: el trabajo en curso medio es igual al throughput multiplicado por el lead time medio. Si hay 400 unidades en planta y la línea termina unas 400 al día, una unidad permanece aproximadamente un día. Puedes hacer las cuentas con la calculadora de la Ley de Little.
En muchas plantas de fabricación discreta, el tiempo de valor añadido es solo un pequeño porcentaje del lead time; el resto es espera. La eficiencia del ciclo del proceso (PCE = tiempo de valor añadido ÷ lead time) pone cifra a eso, y un mapa de flujo de valor muestra dónde se esconde la espera.
Ejemplo práctico: una línea de montaje de ventanas
Una línea de un solo turno fabrica marcos de ventana en cuatro pasos. El turno es de 8 horas con dos pausas de 15 minutos, así que el tiempo disponible es de 450 minutos = 27 000 segundos. El cliente necesita 450 marcos al día. Tiempos de ciclo observados:
| Estación | Tiempo de ciclo | Frente al takt (60 s) |
|---|---|---|
| Corte | 52 s | 8 s de margen |
| Soldadura | 68 s | 8 s por encima |
| Limpieza | 45 s | 15 s de margen |
| Montaje | 57 s | 3 s de margen |
Paso 1: Takt time
27 000 s ÷ 450 unidades = 60 s por unidad
Paso 2: Compara cada estación con el takt
Solo la soldadura supera los 60 segundos. El montaje está a 3 segundos del takt, lo que deja casi ningún margen para la variación normal: conviene vigilarlo, pero todavía no es un problema.
Paso 3: Capacidad de la línea
27 000 s ÷ 68 s = 397 unidades al día (demanda: 450)
A la línea le faltan 53 unidades, alrededor de un 12 %, cada día, sin importar lo rápido que funcionen las otras tres estaciones. Acelerar el corte solo acumula una pila de marcos delante de la soldadora. Esta es la lógica de un cuello de botella: usa el análisis de cuellos de botella para confirmarlo y la balanceo de línea para ver si se puede trasladar trabajo a estaciones con tiempo de sobra.
Paso 4: Lead time y eficiencia del ciclo del proceso
Supón que 400 marcos esperan o se están trabajando entre el corte y el montaje, y la línea termina 397 al día:
Lead time = 400 ÷ 397 ≈ 1,0 día laborable (27 000 s)
Las cuatro estaciones suman 52 + 68 + 45 + 57 = 222 segundos de tiempo de procesamiento. Eso da una eficiencia del ciclo del proceso de 222 ÷ 27 000 ≈ 0.8%: por cada segundo de trabajo, una unidad espera unos dos minutos. Reduce a la mitad el trabajo en curso hasta 200 marcos y el lead time baja a aproximadamente medio día, mientras cada tiempo de ciclo sigue exactamente igual, siempre que el cuello de botella siga funcionando. Liberar trabajo no más rápido de lo que la soldadora puede absorber es justo para lo que sirven los sistemas pull como un lazo kanban .
Paso 5: Qué pasa cuando cambia la demanda
Si la demanda crece a 540 unidades al día, el takt baja a 27 000 ÷ 540 = 50 segundos. El corte (52 s), la soldadura (68 s) y el montaje (57 s) están ahora por encima del takt, aunque no haya cambiado ni un solo tiempo de ciclo. El takt es un objetivo móvil; el tiempo de ciclo es una propiedad del proceso.
Cómo encajan los tres
| Regla | Fórmula | Qué te dice |
|---|---|---|
| Cada estación debe seguir el ritmo del cliente | Tiempo de ciclo ≤ takt time | Si el proceso puede cubrir la demanda |
| La estación más lenta fija la producción | Capacidad = tiempo disponible ÷ tiempo de ciclo más lento | Producción máxima por día |
| El inventario crea espera | Lead time = WIP ÷ throughput | Cuánto esperan las unidades y dónde se esconde el stock |
| La dotación sigue al takt | Operarios ≈ contenido de trabajo ÷ takt | Plantilla al takt actual: 222 s ÷ 60 s ≈ 4 operarios si todo el trabajo es manual y está equilibrado |
| La espera domina el lead time | PCE = tiempo de valor añadido ÷ lead time | Qué parte del lead time es trabajo real |
El trabajo estándar y la calculadora de trabajo estandarizado convierten esa última regla de dotación en un plan estación por estación.
¿Qué debes arreglar primero?
- Takt frente a tiempo de ciclo. Si alguna estación es más lenta que el takt, no puedes entregar. Encuentra la restricción, equilibra el trabajo o añade capacidad antes que nada.
- Lead time y WIP. Cuando la línea sigue el ritmo, acorta el tiempo que las unidades pasan esperando: mapea el flujo de valor, limita el trabajo en curso, pasa a pull.
- Estabilidad. Nivela la demanda con heijunka y acorta los cambios de formato con SMED, para que el takt y el tiempo de ciclo sigan siendo válidos de un día a otro.
Si los tiempos de ciclo se ven bien en el papel pero la producción sigue decepcionando, la brecha suele estar en pérdidas ocultas: revisa la línea con la calculadora de OEE.
Errores comunes
- Hacer funcionar cada máquina lo más rápido posible. Los tiempos de ciclo muy por debajo del takt no ayudan; crean sobreproducción y WIP.
- Usar el tiempo de ciclo medio de la línea. La línea funciona a la velocidad de su estación más lenta.
- Tomar tiempos de cronómetro del mejor caso (un buen operario, sin paradas) en lugar de tiempos de ciclo observados.
- Restar paradas y cambios de formato al calcular el takt time. El takt refleja lo que necesita el cliente y el tiempo que planeas trabajar, no tus pérdidas.
- Optimizar el tiempo de ciclo para acortar el lead time. Si la mayor parte del lead time es espera, una máquina un 10 % más rápida apenas lo mueve; reduce en su lugar el WIP y el tamaño de lote.
- Mezclar definiciones (el «cycle time» de Lean y el del software no son lo mismo) y comparar números entre equipos.
- Planificar con el takt del trimestre pasado. Cuando cambien la demanda o los turnos, recalcula.
Preguntas frecuentes sobre tiempo de ciclo, takt time y lead time
¿Es el tiempo de ciclo lo mismo que el lead time?
No. En la manufactura lean, el tiempo de ciclo es el intervalo entre unidades terminadas en un proceso, mientras que el lead time es el tiempo total que una unidad pasa en el sistema, incluidas las esperas. Los equipos de software y Kanban a veces usan «cycle time» para el tiempo de principio a fin, que Lean llama lead time o tiempo de paso.
¿Debe el tiempo de ciclo ser menor que el takt time?
Sí, ligeramente. La mayoría de las plantas planifican el tiempo de ciclo algo por debajo del takt para absorber la variación normal. Mucho menor significa capacidad ociosa, o sobreproducción si la línea no está atada a la demanda.
¿Puede una estación ser más lenta que el takt time?
Sí, si se añade capacidad en paralelo. Una máquina con un ciclo de 120 segundos se convierte en un paso de 60 segundos cuando dos funcionan lado a lado. Lo que importa es el intervalo de salida del paso, no el tiempo que una unidad pasa en una máquina.
¿Cuál es la métrica más importante?
Ninguna por sí sola: responden a preguntas distintas. El takt time te dice lo que necesitas, el tiempo de ciclo te dice lo que haces y el lead time te dice lo que espera el cliente.
¿Cómo mido el lead time en planta?
Marca algunas unidades u hojas de ruta al inicio del proceso y anota cuándo terminan, o usa la Ley de Little: cuenta el trabajo en curso y divídelo por el throughput diario.
Próximos pasos
Calcula tu takt time con la calculadora de takt time, luego cronometra cada estación durante 30 ciclos consecutivos e introduce los resultados para ver el cuello de botella. Cuenta tu trabajo en curso y usa la calculadora de la Ley de Little para estimar el lead time. Por último, dibuja un mapa de flujo de valor : pone los tres números en una sola página.